
Dans cet article Dans cet article
- Anatomie d’un pied à coulisse : règle principale, curseur et mâchoires
- Préparer la mesure : nettoyage, fermeture et contrôle du zéro
- Prendre une mesure extérieure sans fausser le résultat
- Mesurer un diamètre intérieur ou un alésage
- Mesurer une profondeur avec la jauge
- Lecture du vernier : où s’arrête le millimètre entier, où commence la fraction
- Précision, résolution et exactitude : trois notions à ne pas confondre
- Vernier, cadran ou numérique : quel affichage choisir
- Les erreurs qui coûtent des dixièmes de millimètre
- Entretien, rangement et vérification avec une cale étalon
- Checklist avant, pendant et après la mesure
- +Que faire quand deux graduations du vernier semblent alignées en même temps ?
- +Un pied à coulisse numérique rend-il l’apprentissage du vernier inutile ?
- +Pourquoi ma mesure diminue-t-elle quand je serre davantage ?
- +Peut-on mesurer une pièce chaude ou une pièce souple ?
- +Comment savoir si mon pied à coulisse est encore fiable ?
- +Faut-il ajouter la largeur des becs intérieurs à chaque mesure ?
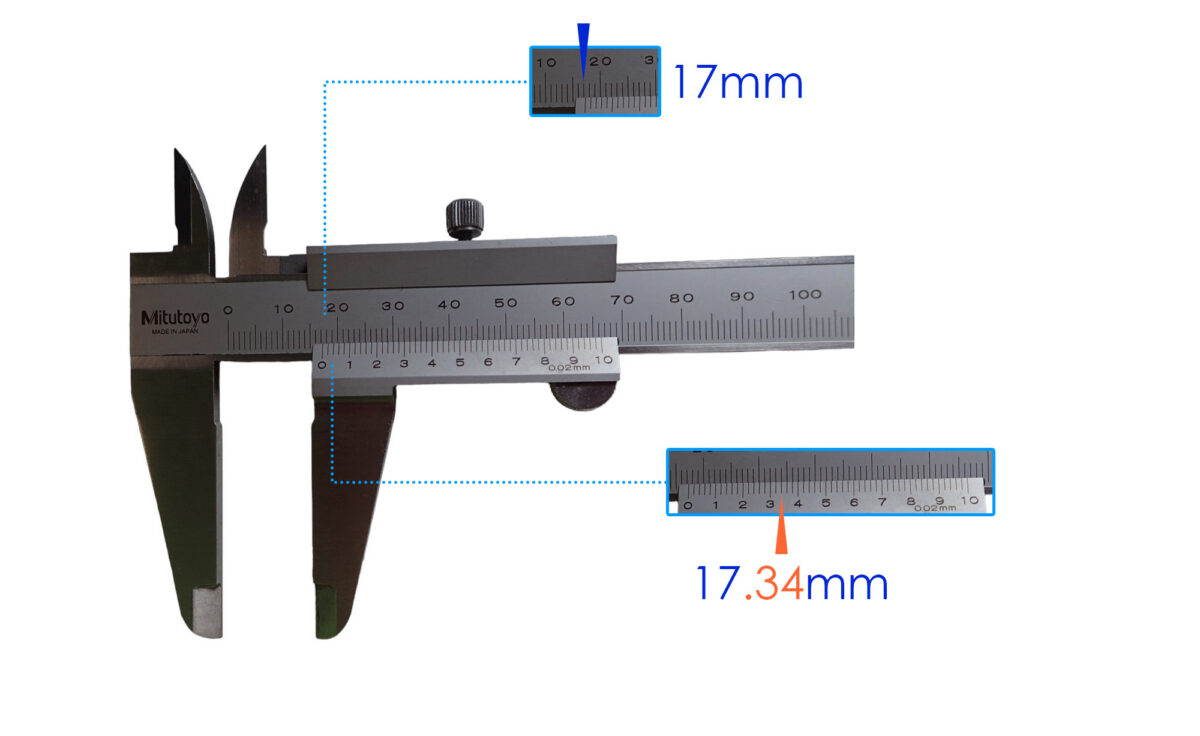
Lire un pied à coulisse à vernier revient à additionner deux informations : le nombre entier de millimètres affiché sur la règle principale avant le zéro du curseur, puis la fraction de millimètre donnée par la graduation du vernier qui s’aligne parfaitement avec un trait de la règle. Sur un vernier au 1/50, chaque graduation vaut 0,02 mm : une coïncidence sur la huitième graduation ajoute donc 0,16 mm à la valeur entière.
Un pied à coulisse traîne dans presque tous les établis, et pourtant beaucoup d’utilisateurs se contentent d’une lecture approximative. L’outil mesure des épaisseurs, des diamètres, des alésages et des profondeurs avec une finesse qui descend jusqu’au centième de millimètre sur les modèles numériques. La difficulté ne vient pas de l’instrument lui-même, mais de la méthode : il faut fermer correctement les becs, contrôler le zéro, puis interpréter deux échelles superposées. Ce guide reprend chaque étape dans l’ordre, avec des exemples chiffrés et les pièges qui font perdre un ou deux dixièmes.
Anatomie d’un pied à coulisse : règle principale, curseur et mâchoires
La règle principale, aussi appelée échelle fixe, porte une graduation en millimètres numérotée de dix en dix. Le curseur coulisse le long de cette règle et supporte le vernier, une petite échelle mobile dont le rôle est de préciser la fraction de millimètre. Sur les modèles à cadran, le vernier est remplacé par une aiguille ; sur les modèles numériques, un affichage à cristaux liquides donne directement la valeur.
- Les mâchoires extérieures, ou becs, servent à mesurer une longueur, une épaisseur ou un diamètre extérieur.
- Les mâchoires intérieures, plus fines, entrent dans un alésage ou mesurent une ouverture.
- La jauge de profondeur, tige fine solidaire du curseur, sort à l’extrémité opposée et mesure la profondeur d’un trou ou d’une fente.
- La vis de blocage immobilise le curseur une fois la mesure prise.
- La molette de réglage fin amène les becs au contact sans forcer.
Le nom de vernier vient du mathématicien Pierre Vernier, qui a décrit le principe de cette échelle mobile au XVIIe siècle. Le principe n’a pas changé : on compare deux graduations décalées pour lire une fraction qu’aucune des deux ne montre seule.
Préparer la mesure : nettoyage, fermeture et contrôle du zéro
Avant toute lecture, un chiffon propre passé sur les becs et sur la règle évite qu’un copeau ou un film de graisse ne décale la mesure de quelques centièmes. Fermez ensuite complètement les mâchoires extérieures, sans forcer, et regardez le zéro du vernier : il doit tomber exactement en face du zéro de la règle principale.
Si les deux zéros ne coïncident pas, l’instrument présente une erreur de zéro. Deux solutions existent : la noter pour la retrancher ou l’ajouter à chaque mesure, ou corriger l’instrument quand le modèle le permet. Un pied à coulisse à cadran se règle souvent en tournant la couronne, un modèle numérique se remet à zéro avec le bouton dédié, un modèle à vernier se répare rarement soi-même.
Cette vérification prend dix secondes et évite de consigner des cotes fausses pendant des mois.
Prendre une mesure extérieure sans fausser le résultat
Ouvrez les becs plus larges que la pièce, présentez la pièce bien d’aplomb, puis rapprochez le curseur. La molette de réglage fin permet d’amener les becs au contact : la pression doit être juste suffisante pour que la pièce tienne, sans marquer le métal. Sur une pièce souple, un joint torique ou une tôle mince, une pression trop forte écrase la matière et la lecture devient trop petite.
Une fois le contact obtenu, bloquez la vis de blocage et sortez l’instrument de la pièce. Vous lisez ensuite tranquillement, sans bouger le curseur.
Gardez l’œil bien en face de la graduation. Un regard oblique crée une parallaxe : le trait du vernier semble décalé et vous lisez une graduation voisine. Ce détail explique une bonne partie des écarts d’un opérateur à l’autre sur les modèles analogiques.
Mesurer un diamètre intérieur ou un alésage
Les mâchoires intérieures se glissent dans l’ouverture à mesurer, puis on les écarte jusqu’au contact des parois. Sur un alésage, cherchez le diamètre réel en faisant légèrement pivoter l’outil : la valeur maximale lue correspond au passage dans l’axe.
Business Fauteuil massant thermique Relaxomax chauffant avis : fiabilité, confort et précautions
Attention à la compensation. Sur la plupart des pieds à coulisse actuels, l’épaisseur des becs intérieurs est intégrée à la graduation et la valeur lue est directement la cote. Sur certains modèles anciens ou très économiques, il faut ajouter la largeur des becs, souvent 10 mm, à la lecture. Vérifiez ce point sur votre instrument en mesurant une ouverture connue.
Mesurer une profondeur avec la jauge
La jauge de profondeur sort de l’extrémité du curseur. Posez l’embase du pied à coulisse bien à plat sur la surface de référence, puis faites descendre la tige jusqu’au fond du trou ou de la fente. Toute inclinaison fausse la mesure : la tige doit rester perpendiculaire à la surface.
Sur une surface rugueuse ou bombée, la référence n’est plus fiable et la profondeur lue devient approximative. Dans ce cas, appuyez l’outil sur une cale ou sur une règle posée en travers du trou.
Lecture du vernier : où s’arrête le millimètre entier, où commence la fraction
La lecture se déroule toujours dans le même ordre, et cet ordre compte autant que le calcul lui-même.
Repérez d’abord la position du zéro du vernier sur la règle principale. Comptez les millimètres entiers situés à gauche de ce zéro : c’est la partie entière de la mesure. Si le zéro tombe entre deux traits, prenez le trait inférieur.
Cherchez ensuite, sur le vernier, la graduation qui s’aligne le mieux avec un trait de la règle principale. Multipliez son rang par la valeur d’une graduation du vernier. Le résultat donne la fraction à ajouter.
Prenons un vernier au 1/50, où chaque graduation vaut 0,02 mm. Le zéro du vernier s’arrête après le trait des 19 mm, et la huitième graduation du vernier coïncide avec un trait de la règle. La fraction vaut 8 × 0,02 = 0,16 mm, et la mesure finale s’établit à 19,16 mm.
Avec un vernier au 1/20, chaque graduation vaut 0,05 mm. Une coïncidence sur la douzième graduation ajoute 0,60 mm à la partie entière, soit 24,60 mm si le zéro s’arrête juste après le trait des 24 mm.
Sur un modèle numérique, cette gymnastique disparaît : l’écran affiche directement la valeur. La précision annoncée descend souvent à 0,01 mm, mais l’exactitude réelle dépend de l’état de l’instrument et de la façon dont il est utilisé.
Précision, résolution et exactitude : trois notions à ne pas confondre
| Type de vernier | Valeur d’une graduation | Exemple de lecture |
|---|---|---|
| 1/10 | 0,1 mm | 24,3 mm |
| 1/20 | 0,05 mm | 24,35 mm |
| 1/50 | 0,02 mm | 24,36 mm |
| Numérique | 0,01 mm affiché | 24,36 mm |
La résolution désigne le plus petit écart que l’instrument peut afficher. La précision de lecture correspond à ce que l’opérateur parvient réellement à interpréter. L’exactitude, elle, mesure l’écart entre la valeur affichée et la cote vraie de la pièce. Un affichage au centième de millimètre ne garantit donc pas une exactitude au centième.
La tolérance, enfin, est l’écart admis par le plan ou le cahier des charges. Choisir un instrument nettement plus fin que la tolérance visée évite de confondre une imprécision de mesure avec un défaut de la pièce.
Vernier, cadran ou numérique : quel affichage choisir
| Critère | À vernier | À cadran | Numérique |
|---|---|---|---|
| Lecture | Demande un peu d’habitude | Rapide, aiguille | Immédiate |
| Résolution courante | 0,02 mm ou 0,05 mm | 0,01 mm ou 0,02 mm | 0,01 mm |
| Alimentation | Aucune | Aucune | Pile bouton |
| Robustesse | Très bonne | Bonne, mécanisme sensible | Moyenne, écran fragile |
| Usage typique | Atelier, apprentissage | Contrôle répétitif | Mesures rapides |
Le choix dépend surtout de la fréquence d’utilisation. Pour un bricoleur qui mesure trois fois par mois, un modèle à vernier ou à cadran reste largement suffisant et ne tombe jamais en panne de pile. Pour un contrôle répétitif, l’affichage numérique fait gagner du temps et limite les erreurs de lecture. Un Einhell avis permet de situer la marque si vous cherchez un premier instrument sans y consacrer un budget élevé.
Les erreurs qui coûtent des dixièmes de millimètre
- Pression excessive sur une pièce souple ou un métal tendre.
- Œil placé de biais, avec effet de parallaxe sur le vernier.
- Becs encrassés ou pièce non essuyée avant la mesure.
- Mesure sur une pièce encore chaude, dont la cote évolue en refroidissant.
- Mauvais alignement de l’outil par rapport à l’axe de la pièce.
- Confusion entre mâchoires intérieures et extérieures au moment de la lecture.
- Erreur de zéro non corrigée, répétée sur toutes les mesures de la journée.
- Lecture du vernier sur la mauvaise graduation, quand deux traits semblent alignés.
La température compte plus qu’on ne le croit. Un acier chauffé se dilate, et une pièce tout juste usinée n’a pas encore retrouvé sa cote de repos. Pour un travail soigné, laissez la pièce revenir à température ambiante avant de la mesurer.
Entretien, rangement et vérification avec une cale étalon
Un pied à coulisse se nettoie avec un chiffon doux, puis se protège d’un voile d’huile fine sur la règle et les becs. Le rangement en boîte évite les chocs sur les becs et les rayures sur la graduation. Un outil qui traîne au fond d’un tiroir avec des clés finit par perdre son parallélisme.
Business Einhell avis : que vaut vraiment la marque pour le bricolage et le jardin ?
Pour vérifier la fiabilité, une cale étalon reste la référence la plus simple. Mesurez une cale de 10 mm ou de 25 mm, répétez l’opération cinq fois et comparez les résultats. Un écart constant peut se corriger, un écart qui varie d’une mesure à l’autre signale un problème mécanique.
Cette répétabilité compte autant que la précision affichée. Un instrument qui donne cinq valeurs différentes pour la même pièce n’est pas exploitable, même s’il affiche 0,01 mm.
Checklist avant, pendant et après la mesure
- Avant : nettoyer les becs, fermer les mâchoires, contrôler l’alignement des zéros, vérifier la pile sur un modèle numérique.
- Pendant : présenter la pièce bien d’aplomb, serrer sans forcer, bloquer le curseur, garder l’œil face à la graduation.
- Après : lire la partie entière, repérer la graduation du vernier, additionner, noter la valeur, ranger l’outil.
Certaines pièces importées arrivent avec des cotes en pouces ou en pieds. La Conversion pied metre et les tableaux associés évitent les erreurs de conversion quand il faut repasser d’un système à l’autre. De même, savoir Convertir pouce en cm reste utile face à une notice américaine ou à un plan ancien.
Que faire quand deux graduations du vernier semblent alignées en même temps ?
Prenez celle qui paraît la plus centrée sur le trait de la règle. Un doute d’une graduation correspond à 0,02 mm ou 0,05 mm selon le modèle, ce qui reste acceptable pour la plupart des travaux de bricolage. Si l’hésitation revient souvent, nettoyez la graduation et éclairez mieux la zone de lecture.
Un pied à coulisse numérique rend-il l’apprentissage du vernier inutile ?
Non, car la mécanique reste identique : il faut toujours fermer les becs correctement, contrôler le zéro et appliquer une pression raisonnable. L’écran supprime seulement l’étape d’interprétation des graduations. Un modèle numérique tombe aussi en panne de pile au mauvais moment.
Pourquoi ma mesure diminue-t-elle quand je serre davantage ?
Parce que la pression déforme la pièce ou l’outil. Sur un tube fin, un joint ou une tôle, les becs écrasent la matière et la cote lue devient plus petite que la réalité. Serrez jusqu’au contact, sans plus.
Peut-on mesurer une pièce chaude ou une pièce souple ?
La mesure reste possible mais elle perd en fiabilité. Une pièce chaude s’est dilatée et retrouvera une autre cote en refroidissant. Une pièce souple se déforme sous les becs. Dans les deux cas, attendez le retour à température ambiante et utilisez un instrument adapté, comme un micromètre à plateau large pour les matériaux mous.
Comment savoir si mon pied à coulisse est encore fiable ?
Mesurez plusieurs fois une même cale étalon ou une pièce de référence. Si les valeurs restent groupées et proches de la cote annoncée, l’instrument est utilisable. Si elles s’éparpillent ou si l’écart dépasse la précision attendue, un nettoyage, un réglage du zéro ou un remplacement s’imposent.
Faut-il ajouter la largeur des becs intérieurs à chaque mesure ?
Uniquement sur les modèles où cette compensation n’est pas intégrée. Vérifiez avec une ouverture connue, comme un étau ou une cale, avant de vous fier à la lecture. Sur la majorité des pieds à coulisse vendus aujourd’hui, la valeur affichée est directement la cote intérieure.